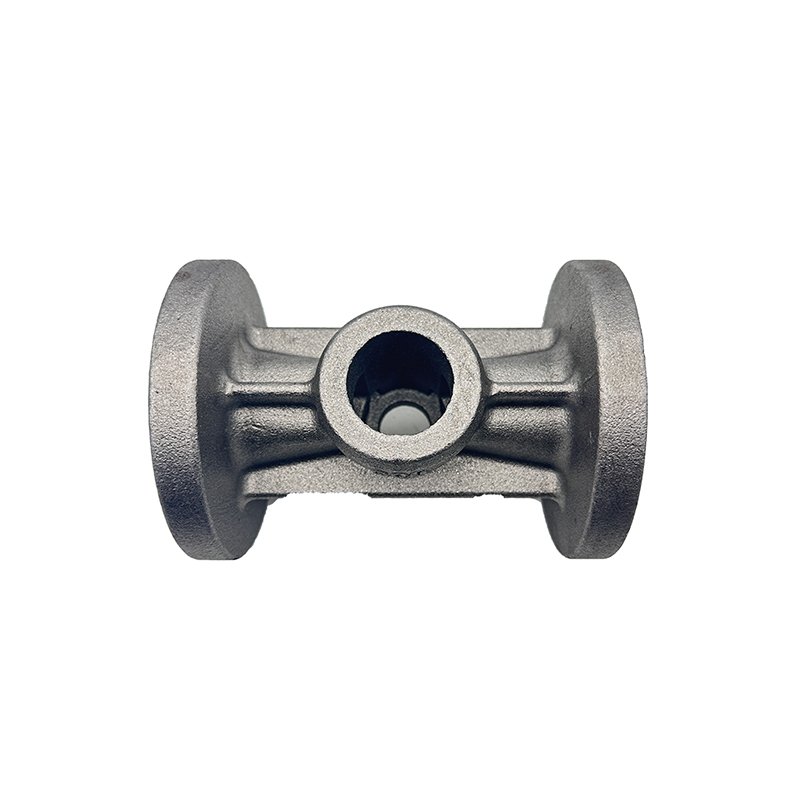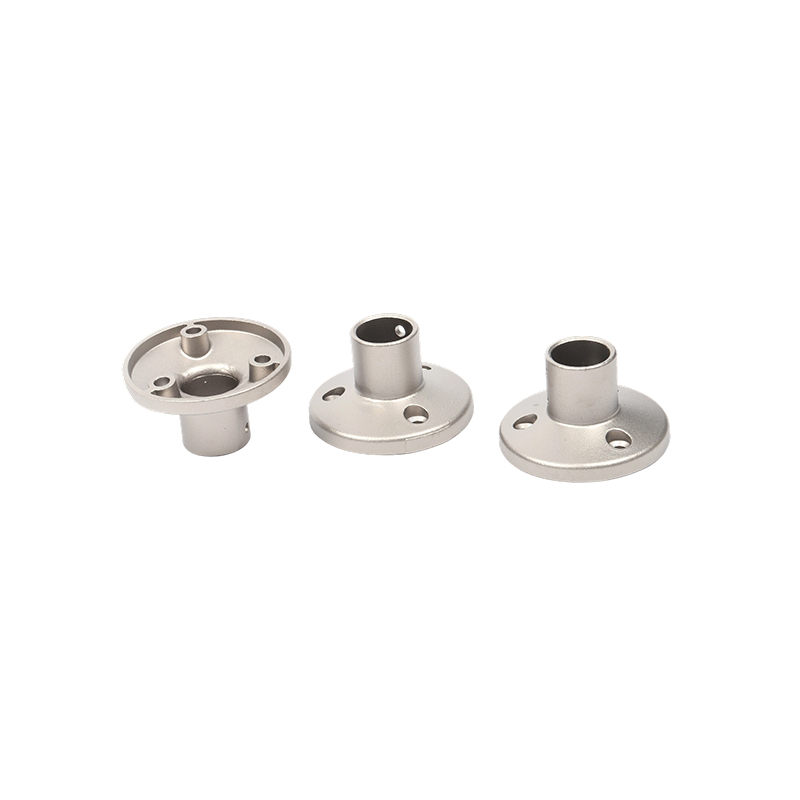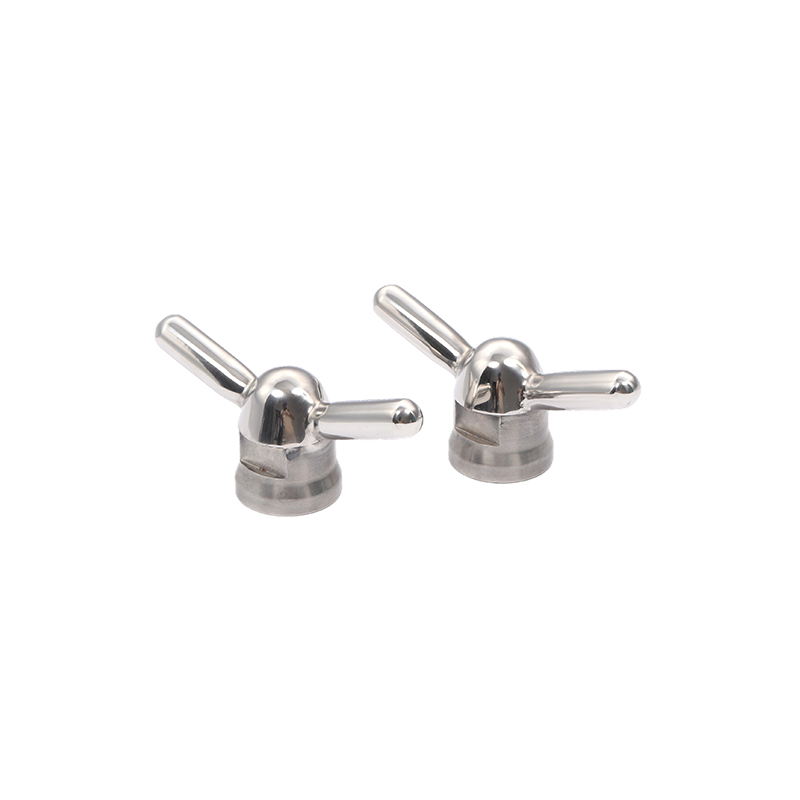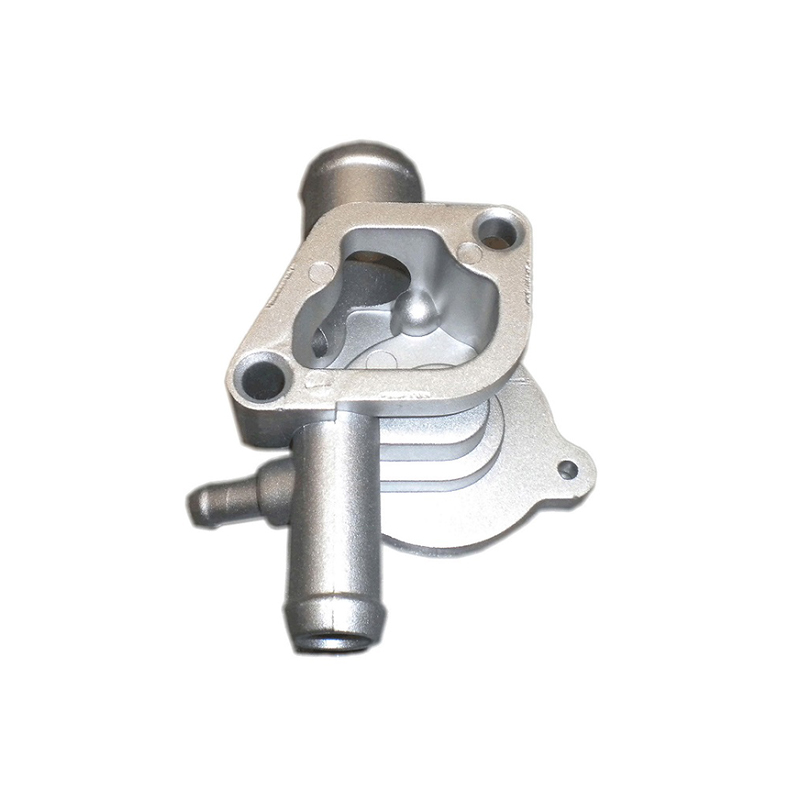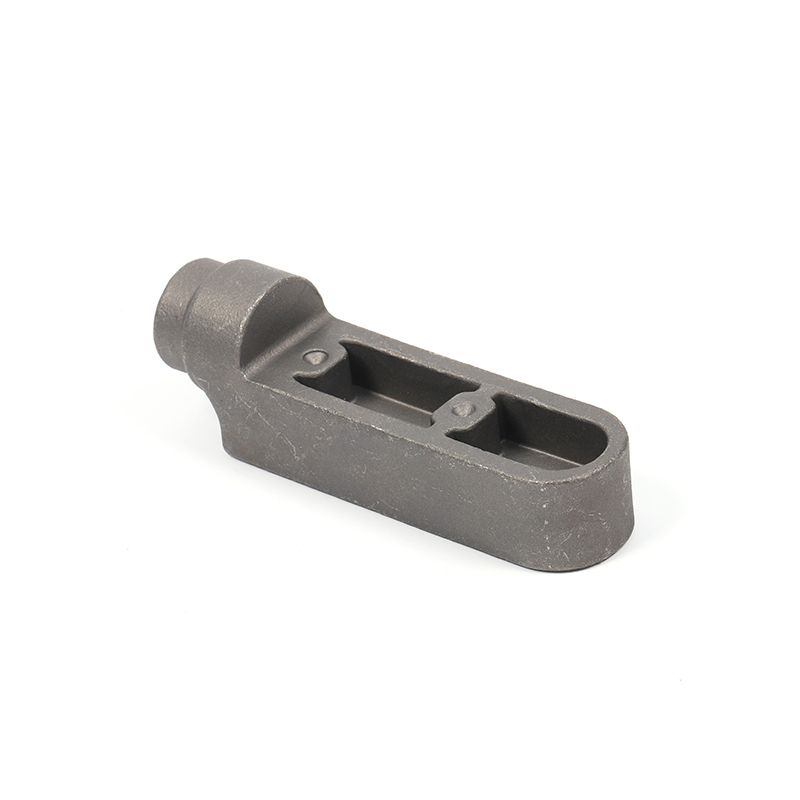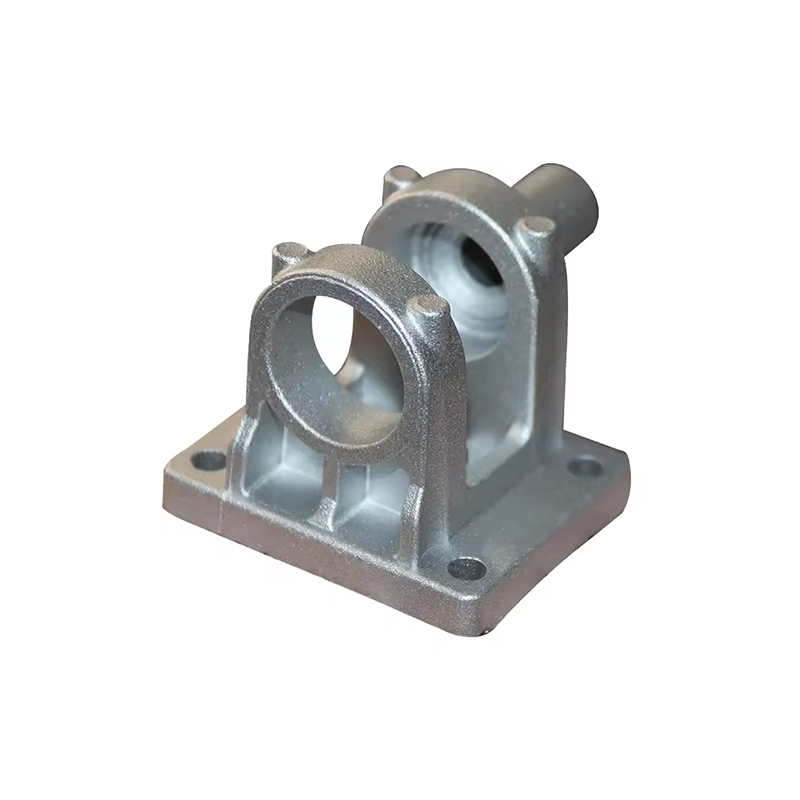
Lichtgewicht precisiegietwerk bevindt zich op de convergentie van materiaalkunde, gereedschapstechniek en dimensionale controle. Het stelt fabrikanten in de lucht- en ruimtevaart-, automobiel-, medische en defensiesector in staat complexe, bijna netvormige metalen componenten te produceren die een minimale massa combineren met nauwe toleranties - kwaliteiten waarover in prestatiegerichte toepassingen steeds minder onderhandelbaar is.
Wat is lichtgewicht precisiegieten
Lichtgewicht precisiegieten verwijst naar een familie van metaalvormprocessen die zijn ontworpen om componenten met een hoge maatnauwkeurigheid te produceren, terwijl legeringen worden gebruikt die de totale componentmassa minimaliseren. In tegenstelling tot conventionele gietmethoden waarbij overtollig materiaal wordt verwacht en verwijderd door middel van machinale bewerking, streeft precisiegieten naar een resultaat dat vrijwel net in vorm is: het gegoten onderdeel komt nauw overeen met de uiteindelijke geometrie, waardoor nabewerking en materiaalverspilling tegelijkertijd worden verminderd.
De term omvat verschillende verschillende technologieën, waaronder investeringsgieten (verloren was), spuitgieten met lichtgewicht legeringen, persgieten en halfvast metaalgieten. Wat hen verenigt is het dubbele mandaat: herhaalbare geometrische precisie bereiken en materialen gebruiken waarvan de verhouding tussen dichtheid en sterkte een betekenisvolle gewichtsbesparing oplevert. Aluminiumlegeringen, magnesiumlegeringen en titaniumlegeringen zijn de meest gebruikte materiaalfamilies in deze ruimte.
Kerngietmethoden en hun kenmerken
Investeringscasting
Investeringsgieten, van oudsher bekend als het verloren-wasproces, blijft de maatstaf voor geometrische complexiteit bij precisiegieten. Een waspatroon is bedekt met lagen keramische slurry, die uithardt tot een schaal. De was wordt vervolgens gesmolten en gesmolten metaal wordt in de keramische mal gegoten. Wanneer toegepast op lichtgewicht legeringen zoals A356 aluminium of Ti-6Al-4V titanium, kan investeringsgieten wanddiktes bereiken van slechts 0,8 mm en toleranties binnen 0,1 mm per 25 mm afmeting.
Het proces is vooral geschikt voor turbinecomponenten in de lucht- en ruimtevaart, chirurgische implantaatframeworks en dunwandige structurele beugels waarbij zowel geometrische complexiteit als een laag gewicht verplicht zijn. De belangrijkste beperking is de cyclustijd: elke keramische schaal vereist meerdere droogfasen, waardoor deze minder geschikt is voor productieruns met extreem hoge volumes.
Aluminium spuitgieten
Hogedruk-aluminiumspuitgieten is het werkpaard van lichtgewicht precisiegieten in de productie van auto's en consumentenelektronica. Gesmolten aluminium wordt geïnjecteerd in matrijzen van gehard staal onder een druk variërend van 10 tot 175 MPa. Cyclustijden worden gemeten in seconden in plaats van uren, en het proces houdt betrouwbaar toleranties van plus of min 0,05 mm aan in stabiele productieomstandigheden.
Legeringen zoals ADC12, A380 en Silafont-36 zijn speciaal geformuleerd voor spuitgieten en bieden een goede vloeibaarheid, lage krimp en corrosieweerstand. Vacuümondersteund spuitgieten vermindert de gasporositeit verder, waardoor onderdelen met warmte kunnen worden behandeld en gelast - mogelijkheden die traditionele spuitgietstukken vaak missen.
Magnesium gieten
Magnesium is het lichtste structurele metaal in wijdverbreid technisch gebruik, met een dichtheid van ongeveer 1,74 g/cm3 vergeleken met 2,7 g/cm3 voor aluminium. Thixomolding en hetekamerspuitgieten van magnesiumlegeringen zoals AZ91D en AM60B maken de productie van dunwandige, lichtgewicht behuizingen en structurele componenten mogelijk. Magnesiumgieten is vooral prominent aanwezig in laptopchassis, stuurkolomcomponenten en interieurstructuren in de lucht- en ruimtevaart, waar elke gramreductie aanzienlijke kosten- of prestatie-implicaties met zich meebrengt.
Knijpgieten en semi-solide verwerking
Knijpgieten past hydraulische druk toe tijdens het stollen, onderdrukt de porositeit en verbetert de mechanische eigenschappen die verder gaan dan wat conventioneel spuitgieten bereikt. Halfvast metaalgieten, inclusief de rheocast- en thixocast-varianten, verwerkt de legering in een gedeeltelijk vaste toestand, waardoor een fijne, bolvormige microstructuur ontstaat die bestand is tegen heet scheuren. Beide methoden worden steeds vaker gebruikt voor veiligheidskritische structurele componenten zoals bedieningsarmen, knokkels en motorsteunen, waarbij lichtgewicht aluminium ook moet voldoen aan veeleisende vereisten op het gebied van vermoeidheid en impact.
Materiaalkeuze voor gewichtskritische toepassingen
De geselecteerde legering bepaalt fundamenteel wat het gietproces kan bereiken in termen van minimale sectiedikte, oppervlakteafwerking, warmtebehandelbaarheid en bewerkbaarheid na het gieten. In de onderstaande tabel worden de meest voorkomende legeringsfamilies vergeleken die worden gebruikt bij lichtgewicht precisiegietwerk.
| Legering familie | Dichtheid (g/cm3) | Typische UTS (MPa) | Primair proces | Belangrijkste voordeel |
|---|---|---|---|---|
| Aluminium A356-T6 | 2.68 | 262 | Investering / zwaartekrachtmatrijs | Uitstekende gietbaarheid en lasbaarheid |
| Aluminium A380 | 2.71 | 317 | Spuitgieten onder hoge druk | Hoge vloeibaarheid voor dunne wanden |
| MagnesiumAZ91D | 1.81 | 230 | Spuitgieten met hete kamer | Structurele optie met de laagste dichtheid |
| Titaan Ti-6Al-4V | 4.43 | 950 | Vacuüm investeringsgieten | Hoogste sterkte-gewichtsverhouding |
| Aluminium-silicium Silafont-36 | 2.65 | 340 | Vacuümmatrijs / knijpgietsel | Warmtebehandelbaar, lasbaar |
Titaniumgietstukken bezetten een gespecialiseerd segment. Hoewel het dichter is dan aluminium en magnesium, biedt titanium een specifieke sterkte die beide overtreft, waardoor het het materiaal bij uitstek is wanneer de structurele eisen extreem zijn en de gewichtsbudgetten nog steeds krap zijn - een situatie die veel voorkomt bij militaire casco's en medische implantaten.
Dimensionale controle- en tolerantienormen
Precisie bij het gieten wordt gekwantificeerd door middel van toleranties, oppervlakteafwerking en porositeitslimieten. Industrienormen zoals ISO 8062, ASTM B85 en AMS 2175 definiëren aanvaardbare maatvariaties voor gegoten componenten, afhankelijk van het proces, de legering en de beoogde gebruiksomstandigheden.
Investeringsgietprocessen waarbij met aluminium en titanium wordt gewerkt, voldoen doorgaans aan de CT4- tot CT6-tolerantieklassen onder ISO 8062, wat overeenkomt met toleranties in het bereik van 0,26 mm tot 0,74 mm voor een afmeting van 50 mm. Hogedrukspuitgieten kan strakkere CT4- tot CT5-kwaliteiten bereiken op kenmerken die rechtstreeks door de matrijs worden gevormd, hoewel de kenmerken van de scheidingslijnen en de afmetingen van de uitwerperzijde onderhevig zijn aan grotere variaties.
Oppervlakteruwheid is bij veel toepassingen even belangrijk. As-cast investeringsgietstukken leveren doorgaans Ra-waarden op tussen 1,6 en 3,2 micrometer, wat in veel lucht- en ruimtevaart- en medische contexten de noodzaak voor bewerking op niet-passende oppervlakken elimineert. Spuitgietstukken bereiken doorgaans Ra-waarden van 0,8 tot 2,0 micrometer op matrijsgevormde vlakken.
Porositeitsbeheer: de verborgen precisie-uitdaging
Interne porositeit - holtes gevormd door opgesloten gas of krimp door stolling - is het meest voorkomende defect bij lichtgewicht gietstukken en de voornaamste reden waarom precisiegietstukken niet slagen voor de niet-destructieve evaluatie. Vacuümondersteund spuitgieten, gecontroleerde stolling door gerichte koeling en nabehandeling met heet isostatisch persen (HIP) zijn de drie belangrijkste strategieën die worden gebruikt om de porositeit binnen de specificatie te brengen. HIP, dat gelijktijdige hitte en druk toepast om interne holtes in te laten storten, is de standaardpraktijk voor gietstukken van titanium in de lucht- en ruimtevaart en wordt steeds vaker toegepast voor structurele aluminium componenten in platforms voor elektrische voertuigen.
Het lichtgewicht precisiegietproces: stap voor stap
Ongeacht de specifieke methode volgt een lichtgewicht precisiegietwerk met productiedoeleinden een logische opeenvolging van fasen die snelheid, kwaliteit en kosten in evenwicht houden.
- Ontwerp en simulatie: De componentgeometrie is ontworpen voor gietbaarheid met behulp van eindige-elementen- en vloeistofstroomsimulatiesoftware. Met stollingsmodellering worden potentiële hotspots, krimpzones en gatlocaties geïdentificeerd voordat er gereedschap wordt gesneden.
- Gereedschapsfabricage: Matrijzen of precisiegietgereedschappen worden machinaal vervaardigd, meestal uit H13-gereedschapsstaal voor spuitgieten of aluminium voor prototype-gietpatronen. Dimensionale inspectie wordt uitgevoerd voordat er metaal wordt gegoten.
- Legering voorbereiding: Metaallading wordt gesmolten, ontgast en chemisch geanalyseerd met behulp van optische emissiespectrometrie om te bevestigen dat de samenstelling binnen de specificaties valt. Ontgassen is van cruciaal belang voor aluminium en magnesium om opgeloste waterstof te verwijderen.
- Gieten: Metaal wordt in de mal of matrijs gebracht onder gecontroleerde temperatuur-, druk- en snelheidsparameters. Bij investeringsgieten worden de schelpen voorverwarmd om een volledige vulling en directionele stolling te garanderen.
- Koeling en uitwerpen: Gecontroleerde koelsnelheden bepalen de microstructuur. Snelle afschrikking na het gieten wordt vaak gevolgd door veroudering of een warmtebehandeling om de vereiste mechanische eigenschappen te ontwikkelen.
- Afwerking en inspectie: Poorten en stijgbuizen worden verwijderd, oppervlakken worden gestraald of chemisch behandeld en onderdelen worden dimensionaal geïnspecteerd door middel van coördinatenmeetmachines (CMM), röntgen- of CT-scans voor interne porositeit en waar nodig mechanische coupontests.
Industriële toepassingen
Lucht- en ruimtevaart en defensie
Lichtgewicht precisiegietwerk in de lucht- en ruimtevaart wordt gedomineerd door gegoten titanium- en aluminiumcomponenten: turbinebehuizingen, structurele beugels, elektronische behuizingen en hydraulische spruitstukken. De mogelijkheid om assemblages waarvoor voorheen meerdere machinaal bewerkte stukken nodig waren, in één gietstuk te consolideren, is een belangrijke kosten- en gewichtsfactor. Een structurele beugel die voorheen uit vijf gelaste details bestond, kan vaak opnieuw worden ontworpen als één gietstuk met identieke of superieure mechanische prestaties.
Auto- en elektrische voertuigen
Lichtgewicht gieten in de automobielsector ondergaat snelle veranderingen als gevolg van elektrificatie. Batterij-elektrische voertuigen hebben structurele componenten nodig die crashbelastingen kunnen beheersen zonder de massale gevolgen van staal, en chassisstrategieën voor meerdere materialen zijn steeds meer afhankelijk van grote aluminium spuitgietstukken als structurele knooppunten. De zogenaamde gigacasting-aanpak – het produceren van volledige achterste bodemdelen als afzonderlijke aluminium spuitgietstukken – is een directe uitbreiding van de precisiegietprincipes die op productieschaal worden toegepast. Subframe-knooppunten, motorbehuizingen, warmtewisselaars en ophangingsknokkels behoren tot de lichtgewicht precisiegietstukken met het hoogste volume in de hedendaagse auto-industrie.
Medische en implanteerbare apparaten
Titanium-investeringsgietwerk wordt gebruikt voor de productie van orthopedische en spinale implantaten, waarbij biocompatibiliteit, corrosieweerstand en nauwkeurige dimensionele controle tegelijkertijd vereist zijn. Gegoten titaniumlegering wordt gebruikt voor wervelkolomkooien, heup- en kniereconstructiecomponenten en hardware voor traumafixatie. De oppervlaktetextuur bij implantaatgietstukken wordt doelbewust beheerd: ruwe texturen bevorderen de osseo-integratie, terwijl gladde lageroppervlakken slijtageresten minimaliseren.
Industrieel en energie
Pomphuizen, kleplichamen, compressorcomponenten en turbinebladen in industriële energieapparatuur vertegenwoordigen een groeiend segment voor lichtgewicht precisiegietwerk. In toepassingen waarbij massareductie direct het energieverbruik verlaagt (roterende componenten in pompen en compressoren) vervangen aluminium- en magnesiumgietstukken grijs ijzer, wat efficiëntiewinsten oplevert die de investering in gereedschap binnen relatief korte productieruns terugverdienen.
Kwaliteitsborging en niet-destructieve evaluatie
De precisie bij lichtgewicht precisiegietwerk strekt zich uit tot het inspectieregime. Voor veiligheidskritische componenten worden de volgende niet-destructieve evaluatiemethoden gewoonlijk gespecificeerd in aanbestedingsdocumentatie.
Radiografische tests met behulp van röntgenstraling of computertomografie brengen interne porositeit, insluitsels en koude afsluitingen aan het licht. Vooral CT-scanning is de gouden standaard geworden voor complexe gietstukken, omdat het een driedimensionale kaart van de interne toestand produceert die over het CAD-model heen kan worden gelegd om zowel de geometrie als de integriteit tegelijkertijd te verifiëren. Fluorescerende penetrante inspectie detecteert oppervlaktebrekende scheuren en overlappingen. Dimensionale verificatie door CMM bevestigt kritische interface-afmetingen, lagerboringen en vlakheid van het pasoppervlak. Mechanische testcoupons die uit dezelfde hitte worden gegoten, bevestigen de treksterkte, vloeigrens, rek en hardheid volgens de materiaalspecificatie.
Ontwerpoverwegingen voor gietingenieurs
Effectief lichtgewicht precisiegieten begint lang voordat metaal wordt gegoten. Design-for-casting (DFC)-principes begeleiden de geometrische beslissingen die bepalen of een component herhaalbaar binnen tolerantie kan worden geproduceerd. Uniforme wandsecties voorkomen differentiële stolling en de hete plekken die krimpporositeit veroorzaken. Diepgangshoeken van 1 tot 3 graden op verticale oppervlakken zorgen voor een schone uitwerping uit de matrijzen. Royale filets op kruisende wanden verdelen de spanning tijdens het stollen en tijdens gebruik. Ribben zijn efficiënter dan het vergroten van de totale wanddikte om stijfheid te bereiken in lichtgewicht constructies.
Software voor topologie-optimalisatie, nu breed geïntegreerd in de gietontwerpworkflow, genereert organische geometrieën met minimale massa die metaal alleen daarheen sturen waar structurele behoefte bestaat. Deze geoptimaliseerde geometrieën, ooit alleen mogelijk bij additieve productie, worden steeds vaker gerealiseerd door middel van investeringsgieten dankzij de vooruitgang in de keramische schaaltechnologie en het gebruik van 3D-geprinte waspatronen die rechtstreeks worden gegenereerd op basis van de topologie-optimalisatie-output.
Opkomende ontwikkelingen in het veld
Verschillende technologische richtingen verleggen actief de grenzen van lichtgewicht precisiegieten. Met straalzandprinten en op stereolithografie gebaseerde keramische matrijzen wordt het patroongereedschap volledig geëlimineerd voor de productie van prototypen en kleine volumes, waardoor de ontwikkelingstijdlijnen van weken tot dagen worden gecomprimeerd. Halfvaste aluminiumverwerking toegepast op structurele onderdelen met een hoge integriteit betreedt de autoproductie in grotere volumes. Real-time procesmonitoring met behulp van ingebedde sensoren in matrijzen, gecombineerd met machine learning-modellen die zijn getraind op historische defectgegevens, maakt een gesloten luscontrole van het vullen, stollen en koelen mogelijk, waardoor de afvalpercentages worden verlaagd en strakkere procesvensters mogelijk worden gemaakt. Ten slotte bieden nieuwe systemen van aluminium-lithium- en aluminium-scandiumlegeringen dichtheidsreducties van 5 tot 10 procent ten opzichte van conventionele aluminiumlegeringen, terwijl de mechanische eigenschappen behouden of verbeterd worden, wat verdere mogelijkheden voor gewichtsreductie opent voor gegoten lucht- en ruimtevaartconstructies.
Kostendrijvers en economische overwegingen
Lichtgewicht precisiegieten brengt hogere gereedschapskosten met zich mee dan conventioneel gieten of vervaardigen voor eenvoudige geometrieën, maar de economische aspecten worden aantrekkelijk bij gemiddelde tot hoge volumes en wanneer de totale eigendomskosten worden geëvalueerd. Minder machinale bewerkingen na het gieten verlagen de productiearbeid en de kosten van snijgereedschappen. De consolidatie van onderdelen vermindert de montagetijd, het aantal bevestigingsmiddelen en de inspectielast. Gewichtsreductie in de lucht- en ruimtevaart vertaalt zich direct in brandstofbesparing over een levensduur gemeten in tientallen jaren. Bij elektrische voertuigen vergroot massareductie de actieradius of maakt het inkrimping van de batterij mogelijk, met gevolgen voor de kosten gedurende de hele levensduur van het voertuig.
Het break-even volume waarmee de investering in precisiegietgereedschappen wordt terugverdiend, varieert per proces en complexiteit van de onderdelen. Gereedschap voor het gieten van aluminium onderdelen voor de lucht- en ruimtevaart wordt doorgaans over een paar honderd onderdelen teruggewonnen. Gereedschappen voor het spuitgieten van aluminium voor automobieltoepassingen zijn economisch verantwoord bij jaarlijkse volumes vanaf een paar duizend onderdelen, afhankelijk van de matrijskosten.
Een lichtgewicht precisiegietpartner selecteren
De capaciteitskloof tussen gietleveranciers is aanzienlijk. Een gieterij die is uitgerust voor echt lichtgewicht precisiegietwerk handhaaft een gecontroleerd atmosferisch smelten om oxidatie van reactieve legeringen te voorkomen, gekalibreerde CMM-apparatuur voor maatvalidatie, CT-scanmogelijkheden voor interne inspectie van kritische onderdelen en gedocumenteerde metallurgische competentie voor de specifieke legeringsfamilies die relevant zijn voor de toepassing. Certificeringen zoals AS9100 voor de lucht- en ruimtevaart, ISO 13485 voor medische apparatuur en IATF 16949 voor de automobielsector zijn betrouwbare indicaties voor de onderliggende procesdiscipline die nodig is om precisiegietstukken consistent binnen de specificaties te produceren.
Vroegtijdige betrokkenheid van leveranciers – waarbij de gieterij wordt betrokken tijdens het ontwerp van de componenten in plaats van alleen in de offertefase – levert consequent betere resultaten op. Gieterij-ingenieurs kunnen ontwerpkenmerken identificeren die het gieten compliceren of in gevaar brengen voordat er gereedschap wordt gebruikt, en kunnen geometriewijzigingen voorstellen die de ontwerpintentie behouden, terwijl de opbrengst, de maatconsistentie en uiteindelijk de kosten worden verbeterd.