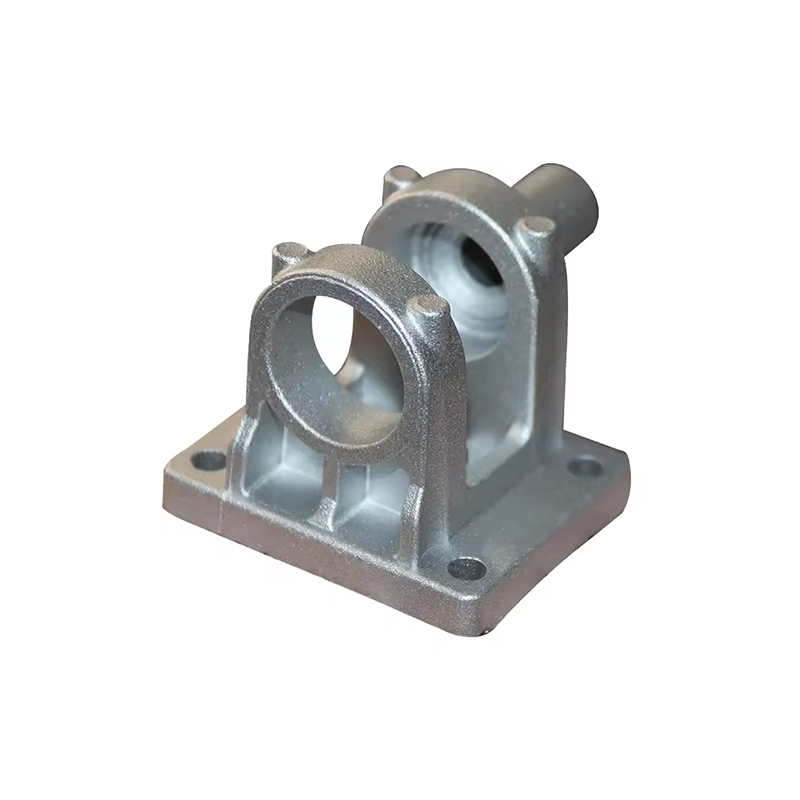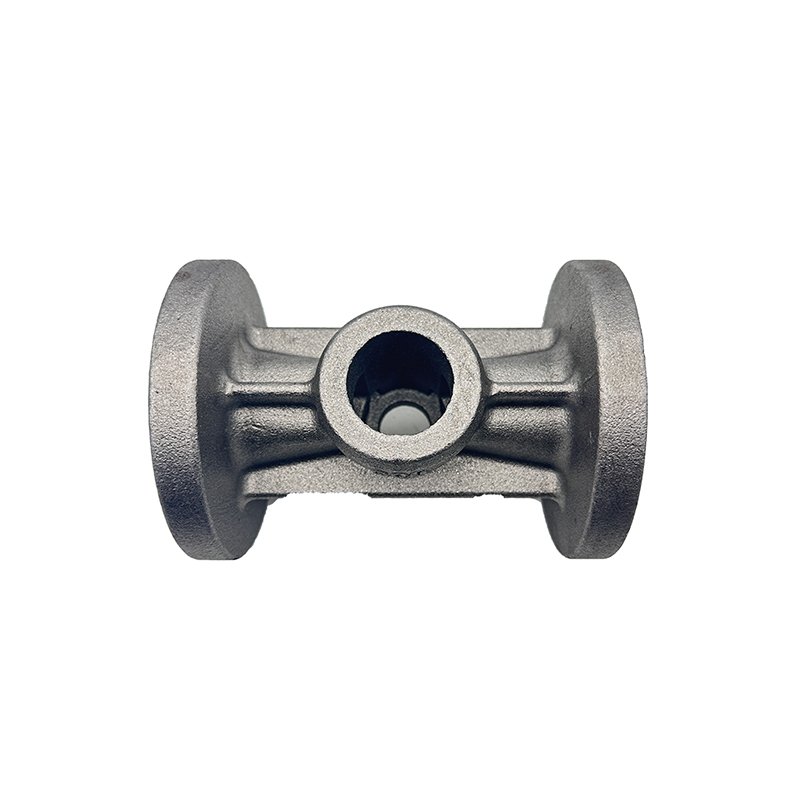
A spuitgieten koellichaam is een onderdeel voor thermisch beheer dat wordt geproduceerd door gesmolten metaal (meestal een aluminiumlegering) onder hoge druk in een nauwkeurig vervaardigde stalen mal te injecteren. De mal definieert elk geometrisch kenmerk van het voltooide onderdeel: de basis, de vinnenreeks, montagenokken en eventuele geïntegreerde structurele of elektrische kenmerken. Zodra het metaal stolt en de mal opengaat, is het resulterende koellichaam geometrisch dicht bij zijn uiteindelijke vorm, waardoor vóór gebruik weinig of geen secundaire bewerking nodig is.
Koellichamen werken over het algemeen door thermische energie weg te trekken van een warmtegenererend onderdeel (een vermogenstransistor, CPU, LED-module of motorcontroller) en die energie af te voeren aan de omringende lucht of een koelvloeistof. Een koellichaam uit spuitgieten bereikt dit door de inherente thermische geleidbaarheid van de metaallegering en door het grote oppervlak dat wordt gecreëerd door de vinstructuren, die het contact tussen het onderdeel en het omgevingskoelmedium maximaliseren.
Spuitgieten is een van de vele productiemethoden die worden gebruikt om koellichamen te produceren - andere omvatten extrusie, schaven, smeden en constructie met gebonden vinnen - maar het neemt een onderscheidende positie in vanwege zijn vermogen om complexe driedimensionale geometrieën te produceren in een hoog volume en met een uitstekende consistentie van onderdeel tot onderdeel. Waar extrusie beperkt is tot uniforme tweedimensionale dwarsdoorsneden, kan spuitgieten vinnen produceren die variëren in hoogte, steek en oriëntatie over een enkel onderdeel, montagebeugels en interne kanalen integreren, en ondersnijdingen en holle kenmerken opvangen die onmogelijk te extruderen zouden zijn.
Het spuitgietproces voor koellichamen
Als u begrijpt hoe spuitgieten werkt, kunt u zowel de mogelijkheden als de beperkingen van op deze manier geproduceerde koellichamen verklaren. Het proces verloopt in verschillende duidelijk gedefinieerde fasen.
Vormontwerp en voorbereiding
De basis van elk spuitgietkoellichaam is de stalen mal, ook wel de matrijs genoemd. Het bestaat uit twee helften: de bedek de helft van de dobbelsteen , dat één zijde van de component vormt, en de uitwerper sterven helft , die de andere vormt en de uitwerppennen bevat die worden gebruikt om het voltooide gietstuk na het stollen naar buiten te duwen. De lijn waar de twee helften samenkomen, staat bekend als de scheidingslijn, en de locatie ervan moet zorgvuldig worden gekozen door de gereedschapsontwerper om ervoor te zorgen dat het voltooide gietstuk netjes van de dekselhelft glijdt en in de uitwerphelft blijft wanneer de mal wordt geopend.
De matrijs zelf wordt doorgaans vervaardigd uit gehard H13 of vergelijkbaar gereedschapsstaal dat duizenden injectiecycli onder hoge druk en hoge temperatuur kan weerstaan. Het ontwerpen van een matrijs voor een complex koellichaam – met veel dunne vinnen, nauwe toleranties en geïntegreerde functies – is een aanzienlijke technische onderneming. Het matrijsontwerp moet rekening houden met metalen stroompaden, koelkanaalposities binnen de matrijs, poort- en runnerlocaties, en ventilatievoorzieningen om ingesloten lucht tijdens injectie te laten ontsnappen.
Metaalsmelten en injectie
Zodra de matrijs is voorbereid en onder hoge hydraulische druk is dichtgeklemd, wordt de gesmolten aluminiumlegering - die doorgaans op een temperatuur tussen 620 ° C en 700 ° C wordt gehouden, afhankelijk van de legering - in de matrijsholte geïnjecteerd met een druk variërend van ongeveer 10 tot 175 MPa (1.500 tot 25.000 psi) voor aluminium. Deze hoge injectiedruk dwingt het gesmolten metaal om elk detail van de matrijsholte te vullen, inclusief dunne vinnen en kleine onderdelen, voordat het tijd heeft om te stollen.
Er zijn twee hoofdvarianten van het spuitgietproces die relevant zijn voor de productie van koellichamen:
- Spuitgieten met hete kamer: Het injectiemechanisme is ondergedompeld in het gesmolten metaalreservoir. Deze methode is sneller en geschikt voor legeringen met een lager smeltpunt, zoals zink. Het is niet geschikt voor aluminium, omdat dit de ondergedompelde componenten zou beschadigen.
- Spuitgieten in koude kamer: Gebruikt voor aluminium en andere legeringen met een hoger smeltpunt. Het gesmolten metaal wordt voor elk schot afzonderlijk in de injectiekamer gegoten. Hoewel het iets langzamer is dan de hete kamer, bereikt het de hoge druk die nodig is voor het spuitgieten van aluminium en is het het standaardproces voor aluminium koellichamen.
Stollen, uitwerpen en trimmen
Na injectie stolt het metaal snel – binnen enkele seconden – terwijl het warmte overbrengt naar de gekoelde stalen matrijs. De matrijs wordt vervolgens geopend en de uitwerppenplaat drijft alle uitwerppennen tegelijkertijd met gelijke kracht aan, waardoor het gietstuk netjes en zonder vervorming uit de uitwerperhelft wordt gedrukt. Zorgvuldige plaatsing van de uitwerppennen is essentieel: verkeerd geplaatste pinnen kunnen sporen achterlaten op het oppervlak van het koellichaam of plaatselijke spanning veroorzaken die dunne vinnen vervormt tijdens het uitwerpen.
Het uitgeworpen deel draagt nog steeds de spruw (het gestolde metaal in de injectiepoort), lopers en eventueel overloopmateriaal uit het ontluchtingssysteem. Deze worden verwijderd door te trimmen (in een speciale trimpers of met de hand) voordat het koellichaam naar secundaire bewerkingen gaat. Sommige flitsen (dunne metalen vinnen op de scheidingslijn) moeten mogelijk ook worden verwijderd.
Secundaire operaties
Afhankelijk van de vereisten van de toepassing kunnen gegoten koellichamen secundaire bewerkingen ondergaan om nauwere toleranties te bereiken op kritische afmetingen (zoals de vlakheid van het montageoppervlak dat contact maakt met de elektronische component) die niet op betrouwbare wijze in de gegoten toestand kunnen worden gehouden. Boren, tappen en frezen zijn veel voorkomende nevenbewerkingen. Bij de productie van grote volumes worden deze secundaire stappen vaak uitgevoerd op CNC-bewerkingscentra in lijn met de spuitgietcel, waardoor de cyclustijden kort blijven.
Materialen die worden gebruikt bij het spuitgieten van koellichamen
De keuze van de legering is een van de meest consequente beslissingen bij het ontwerpen van koellichamen voor spuitgieten, omdat deze rechtstreeks de thermische geleidbaarheid, gietbaarheid, mechanische sterkte en gewicht regelt.
Aluminiumlegeringen: de dominante keuze
Aluminiumlegeringen vormen de overgrote meerderheid van de gegoten koellichamen, om een combinatie van redenen: de inherente thermische geleidbaarheid van aluminium, de lage dichtheid (ongeveer een derde van die van staal), de natuurlijke oxidelaag die corrosiebestendig is, de uitstekende gietbaarheid bij commercieel haalbare temperaturen, en de gemakkelijke beschikbaarheid en recycleerbaarheid ervan. De twee aluminiumlegeringen die het meest worden gespecificeerd voor gegoten koellichamen zijn:
| Legering | Thermische geleidbaarheid | Belangrijkste kenmerken | Meest geschikt voor |
|---|---|---|---|
| A380 | ~96 W/m·K | Spuitgietlegeringen voor algemeen gebruik; uitstekende vloeibaarheid, maatvastheid en bewerkbaarheid; goede corrosieweerstand; accepteert anodiseren en poedercoaten | Consumentenelektronica, LED-behuizingen, auto-onderdelen, telecommunicatieapparatuur |
| ADC12 (A383) | ~92–96 W/m·K | Hoog siliciumgehalte geeft superieure vloeibaarheid voor dunwandige en complexe geometrieën; iets lagere mechanische sterkte dan A380; populair in Japanse en Aziatische toeleveringsketens | Complexe dunwandige koellichamen, consumentenelektronica, computerrandapparatuur |
| A356 / A357 | ~151–160 W/m·K | Aanzienlijk hogere thermische geleidbaarheid dan A380; vereist gieten onder lage druk of zwaartekracht in plaats van spuitgieten onder hoge druk; hittebehandelbaar | Hoogwaardige thermische toepassingen waarbij geleidbaarheid de prioriteit is |
| Zinklegeringen (Zamak) | ~110 W/m·K | Hogere dichtheid dan aluminium; zeer goede oppervlakteafwerking en maatnauwkeurigheid; een lager smeltpunt is geschikt voor spuitgieten met warme kamers; zwaarder dan aluminium equivalenten | Kleine, zeer gedetailleerde componenten; toepassingen waarbij het gewicht minder kritisch is |
Het is vermeldenswaard dat er sprake is van een inherente afweging bij spuitgietlegeringen van aluminium: het siliciumgehalte dat A380 en ADC12 hun uitstekende gietbaarheid en vloeibaarheid geeft, vermindert ook hun thermische geleidbaarheid in vergelijking met gesmeed of door zwaartekracht gegoten legeringen. Zuiver aluminium heeft een thermische geleidbaarheid van ongeveer 237 W/m·K; de spuitgietlegering A380 bereikt slechts ongeveer 96 W/m·K. Ingenieurs die een hogere geleidbaarheid nodig hebben, specificeren soms A356.0 geproduceerd door lagedrukspuitgieten of zwaartekrachtgieten, waarbij ze een langzamer en iets duurder proces accepteren in ruil voor superieure thermische prestaties.
Opkomende materialen
Voortdurend materiaalonderzoek breidt de mogelijkheden uit die beschikbaar zijn voor ontwerpers van koellichamen. Composietmaterialen waarin keramische deeltjes of koolstofvezels zijn verwerkt, worden onderzocht voor toepassingen die zowel een hoge thermische geleidbaarheid als een laag gewicht vereisen dan wat standaard aluminiumlegeringen kunnen bieden. Met grafeen versterkte nanocomposieten vertegenwoordigen een onderzoeksrichting voor de langere termijn, met het potentieel voor dramatische verbeteringen in de thermische geleidbaarheid als ze met succes kunnen worden geïntegreerd in commercieel schaalbare spuitgietprocessen.
Ontwerpoverwegingen voor spuitgietkoellichamen
De geometrische vrijheid van spuitgieten is aanzienlijk vergeleken met extrusie, maar niet onbeperkt. Effectief koellichaamontwerp voor spuitgieten vereist een zorgvuldige gelijktijdige afweging van thermische prestaties, maakbaarheid en mechanische integriteit.
Fin-geometrie en dichtheid
Vinnen zijn het belangrijkste mechanisme waarmee een koellichaam het effectieve oppervlak vergroot. In een gegoten koellichaam kunnen vinnen in meerdere richtingen worden georiënteerd, gevarieerd in hoogte en dikte over het onderdeel, en gerangschikt in pin-, rechte, dwars doorgesneden of radiale configuraties die onmogelijk te extruderen zijn. Belangrijke geometrische parameters zijn onder meer:
- Vinhoogte: Hogere vinnen vergroten het oppervlak maar vergroten ook de diepte van de matrijsholte, waardoor het vullen van dunne vinnen met gesmolten metaal een grotere uitdaging wordt en het risico op koude afsluitingen (onvolledige vullingen) of porositeit toeneemt.
- Vindikte: Dunnere vinnen zorgen voor meer vinnen per breedte-eenheid (hogere vinnendichtheid) en dus voor een groter oppervlak, maar er zijn praktische ondergrenzen - doorgaans rond de 1,0-1,5 mm voor aluminium spuitgieten - waaronder een betrouwbare vulling niet kan worden gegarandeerd.
- Vinsteek (afstand): Dichter geplaatste vinnen vergroten het oppervlak, maar beperken de luchtstroom tussen de vinnen, waardoor de convectieve warmteoverdracht mogelijk wordt verminderd. De optimale toonhoogte hangt af van het feit of de koeling natuurlijke convectie of geforceerde luchtstroom is, en van de snelheid van die luchtstroom.
- Vinvorm: Pin-vinnen (cilindrische of vierkante palen) presteren goed onder de botsende luchtstroom van een direct gemonteerde ventilator. Rechte parallelle vinnen presteren het beste wanneer de luchtstroom over hun lengte wordt gekanaliseerd. Radiaalvinopstellingen zijn gebruikelijk in ronde LED-koellichamen waar natuurlijke convectie domineert.
Basisdikte en vlakheid
De basisplaat van het koellichaam (het massieve gedeelte dat contact maakt met het warmtegenererende onderdeel) moet dik genoeg zijn om de warmte zijdelings vanaf het contactpunt over de volledige vinnenreeks te verspreiden, maar niet zo dik dat dit onnodig gewicht en materiaalkosten met zich meebrengt. De basisdikte wordt bepaald door de vereiste thermische verspreidingsweerstand en door de stijfheid die nodig is om kromtrekken tijdens het spuitgietproces en tijdens gebruik te voorkomen. De vlakheid van het basisoppervlak is van cruciaal belang: zelfs kleine openingen tussen de warmtebron en het koellichaam zorgen voor een aanzienlijke extra thermische weerstand. CNC-bewerking van het montageoppervlak na het gieten wordt vaak gespecificeerd om vlakheid binnen 0,05–0,1 mm te garanderen.
Diepgangshoeken
Trekhoeken – de lichte tapsheid die wordt toegepast op alle verticale oppervlakken van de matrijsholte – zijn een fundamentele vereiste van het spuitgietproces. Zonder tocht zou het gietstuk zich aan de matrijswanden hechten terwijl het stolt en samentrekt, waardoor uitwerpen onmogelijk wordt of het onderdeel scheurt. Standaard trekhoeken voor aluminium spuitgieten zijn doorgaans 0,5° tot 2° voor externe oppervlakken en 1° tot 3° voor interne oppervlakken (kernen). Bij koelvinnen zorgen de trekhoeken ervoor dat de vinnen aan de basis iets dikker zijn dan aan de punt, wat in ieder geval structureel gunstig is.
Uniformiteit van de wanddikte
Abrupte veranderingen in de wanddikte veroorzaken ongelijkmatige stollingssnelheden, wat kan leiden tot porositeit, krimpholtes en restspanningen in het gietstuk. Ontwerpers streven naar een zo uniform mogelijke wanddikte over het onderdeel, waarbij ze royale stralen gebruiken bij dikteovergangen en geïsoleerde dikke delen vermijden (die als laatste stollen en dus het meest gevoelig zijn voor krimp). Voor koellichamen betekent dit dat de vin-basisverbinding en eventuele geïntegreerde nokken of montagepads zorgvuldig moeten worden afgerond.
Scheidingslijn en plaatsing van de uitwerppen
De locatie van de scheidingslijn beïnvloedt zowel het uiterlijk van het voltooide koellichaam als de maatnauwkeurigheid ervan. Flits- en getuigesporen op de scheidingslijn zijn onvermijdelijk en hun locatie moet zo worden gekozen dat de impact op functionele oppervlakken tot een minimum wordt beperkt. Uitwerppinmarkeringen op het oppervlak van het koellichaam zijn eveneens onvermijdelijk, en hun positie moet zo worden gepland dat ze geen invloed hebben op het montageoppervlak van de componenten of enig ander oppervlak dat zichtbaar zal zijn in het eindproduct.
Oppervlaktebehandelingen voor spuitgietkoellichamen
Oppervlakken van gegoten aluminium zijn functioneel, maar kunnen zowel qua thermische prestaties als qua duurzaamheid worden verbeterd door middel van een reeks oppervlaktebehandelingsopties.
Anodiseren
Anodiseren is an electrochemical process that converts the natural aluminium oxide layer on the surface into a thicker, harder, and more uniform anodic oxide coating. For heat sinks, anodising offers several benefits: the anodic oxide surface has a higher emissivity than bare aluminium (typically 0.8–0.9 versus 0.05–0.2 for polished aluminium), which increases radiant heat dissipation; the hard coating improves scratch and abrasion resistance; and the anodised surface provides corrosion protection in humid or chemically aggressive environments. However, it is important to note that the anodic oxide layer has very low thermal conductivity, so anodising slightly increases the thermal contact resistance at the component-to-heat-sink interface. For this reason, anodised heat sinks used with thermal interface materials (TIMs) should have the anodising thickness controlled carefully, or the mounting surface masked during anodising.
Opmerking: Standaard A380-aluminiumlegering is niet ideaal voor anodiseren vanwege het hoge silicium- en kopergehalte, waardoor een ongelijkmatige, donkere of gevlekte geanodiseerde afwerking ontstaat. Voor toepassingen die een hoogwaardig geanodiseerd uiterlijk vereisen, moet een legering met een lager siliciumgehalte, zoals A360 of ADC1, worden gespecificeerd.
Poedercoating
Bij poedercoating wordt elektrostatisch een droog polymeerpoeder op het oppervlak van het koellichaam aangebracht, dat vervolgens in een oven wordt uitgehard om een duurzame, uniforme film te vormen. Het biedt een goede corrosiebescherming en maakt een breed scala aan kleuren mogelijk. Net als bij anodiseren heeft de polymeercoating een lage thermische geleidbaarheid, dus de dikte ervan moet tot een minimum worden beperkt (doorgaans 60–100 µm) op thermisch kritische oppervlakken. Poedercoating is compatibel met A380 en de meeste andere aluminium spuitgietlegeringen.
Stralen en tuimelen
Door het kogelstralen of parelstralen van het gegoten oppervlak wordt de resterende flits verwijderd, de uniformiteit van het oppervlak verbeterd en de oppervlakteruwheid vergroot, wat het effectieve oppervlak voor warmteoverdracht marginaal vergroot. Tumbling bereikt vergelijkbare resultaten voor kleinere componenten die in batches worden verwerkt. Deze behandelingen worden vaak toegepast als voorbereidende stap vóór het anodiseren of schilderen.
Galvaniseren
In toepassingen die een verbeterde oppervlaktehardheid, elektrische geleidbaarheid of specifieke esthetische eigenschappen vereisen, is galvaniseren met nikkel, chroom of andere metalen een optie. Vooral vernikkelen zorgt voor een uitstekende corrosieweerstand en een gladde oppervlakteafwerking, en wordt gebruikt in sommige toepassingen op het gebied van telecommunicatie en militaire elektronica.
Voordelen van spuitgietkoellichamen
Spuitgieten biedt een aantal voordelen die het in veel toepassingscontexten tot de geprefereerde productieroute voor koellichamen maken:
- Complexe driedimensionale geometrie: Door spuitgieten kunnen in één enkele bewerking vin-arrays met verschillende oriëntaties, geïntegreerde montagefuncties, kanalen en nokken worden geproduceerd - geometrieën die met elke andere methode onmogelijk of onbetaalbaar zijn.
- Hoge productiesnelheden: Spuitgietmachines met koude kamers kunnen cyclustijden bereiken van de orde van één tot drie minuten per opname voor typische koellichaamafmetingen, waardoor een zeer hoge doorvoer mogelijk is zodra de gereedschappen zijn gemaakt. Dit maakt spuitgieten zeer kostenconcurrerend voor grote productievolumes.
- Uitstekende maatvastheid: Alle gietstukken van een bepaalde matrijs liggen qua afmetingen extreem dicht bij elkaar, wat belangrijk is voor de assemblage van elektronica, waarbij koellichamen nauwkeurig moeten passen in gestandaardiseerde componentpakketten en behuizingen.
- Structurele integriteit: Gegoten koellichamen zijn mechanisch robuust en bestand tegen trillingen, schokken en mechanische belastingen die tijdens de montage worden opgelegd. Dit maakt ze bijzonder waardevol in automobiel- en industriële omgevingen.
- Bijna-netvormige productie: Het gegoten onderdeel benadert nauw de uiteindelijke geometrie, waardoor de omvang van secundaire bewerking en materiaalverspilling wordt verminderd in vergelijking met het bewerken van een koellichaam uit massief blok.
- Integratie van meerdere functies: Montagebeugels, kabelbeheervoorzieningen, behuizingswanden en koelvinnen kunnen allemaal in één enkel gegoten onderdeel worden geïntegreerd, waardoor het aantal afzonderlijke componenten, montagewerkzaamheden en potentiële thermische interfaceverbindingen in het eindproduct worden verminderd.
Beperkingen en uitdagingen van spuitgietkoellichamen
Ondanks de sterke punten is spuitgieten niet in elke situatie de optimale oplossing. Ingenieurs moeten zich bewust zijn van de belangrijkste beperkingen ervan:
- Hoge gereedschapskosten: Stalen matrijzen voor het spuitgieten van aluminium zijn duur - doorgaans variërend van enkele duizenden tot tienduizenden ponden, afhankelijk van de complexiteit - waardoor spuitgieten oneconomisch is voor kleine productiehoeveelheden. Het break-evenpunt ten opzichte van verspanen met vaste of andere processen hangt af van de complexiteit en het volume van de onderdelen, maar spuitgieten wordt over het algemeen aantrekkelijk vanaf een paar duizend onderdelen per jaar.
- Porositeit: Hogedrukspuitgieten kan lucht in de matrijsholte vasthouden, wat leidt tot porositeit in het gietstuk. Dit is met name problematisch voor koellichamen die aan druk worden blootgesteld (zoals vloeistofgekoelde koude plaatontwerpen) of voor onderdelen die na het gieten een warmtebehandeling vereisen. Halfvast spuitgieten en vacuümondersteund spuitgieten zijn procesvarianten die de porositeit aanzienlijk verminderen, tegen extra proceskosten.
- Lagere thermische geleidbaarheid dan andere aluminiumvormen: Zoals hierboven opgemerkt, verminderen de siliciumrijke legeringen die het spuitgieten van aluminium zijn uitstekende vloeibaarheid geven, ook de thermische geleidbaarheid in vergelijking met kneedlegeringen of gietlegeringen met een lager siliciumgehalte. Voor toepassingen met extreme thermische eisen kan dit een beperkende factor zijn.
- Beperkingen van de vin-beeldverhouding: Zeer dunne, zeer hoge vinnen zijn moeilijk betrouwbaar te vullen met hogedrukspuitgieten. Als de toepassing een extreem hoge lameldichtheid of aspectverhouding vereist die verder gaat dan wat spuitgieten op betrouwbare wijze kan bereiken, kunnen koellichamen met afgesplitste of gebonden vinnen geschikter zijn.
- Ontwerpwijzigingen zijn kostbaar: Het aanpassen van de matrijs nadat deze is vervaardigd, is duur. In tegenstelling tot geëxtrudeerde koellichamen - waarbij een nieuwe extrusiematrijs relatief goedkoop is - kan het veranderen van het ontwerp van een gegoten koellichaam aanzienlijke aanpassingen of een geheel nieuwe matrijs vereisen.
Spuitgieten versus andere productiemethoden voor koellichamen
| Methode | Ontwerpcomplexiteit | Thermische geleidbaarheid | Gereedschapskosten | Eenheidskosten (hoog volume) | Beste voor |
|---|---|---|---|---|---|
| Spuitgieten | Zeer hoog (3D) | Matig (~96 W/m·K) | Hoog | Laag | Complexe vormen, hoog volume, geïntegreerde functies |
| Extrusie | Matig (2D-profiel) | Goed (~150–200 W/m·K) | Laag | Zeer laag | Eenvoudige uniforme doorsneden, gemiddeld volume |
| Skiven | Hoog (thin dense fins) | Zeer goed | Matig | Matig | Hoog fin density, high performance, moderate volume |
| Smeden | Matig | Uitstekend | Matig–High | Matig | Hoog strength, high thermal performance |
| Gebonden Fin | Zeer hoog | Uitstekend (copper fins) | Laag–Moderate | Hoog | Ultrahoge prestaties, aangepaste ontwerpen, laag volume |
| CNC-bewerking | Zeer hoog | Uitstekend | Laag (no tooling) | Zeer hoog | Prototypes, zeer laag volume, hoogste precisie |
Toepassingen van spuitgietkoellichamen
De combinatie van geometrische vrijheid, mechanische robuustheid en productie-efficiëntie maakt gegoten koellichamen tot de voorkeursoplossing voor een breed scala aan industrieën en productcategorieën.
LED-verlichting
LED-armaturen, met name industriële lampen voor hoge kasten, straatverlichting en kweeklampen voor de tuinbouw, zijn een van de grootste en snelst groeiende toepassingsgebieden voor gegoten koellichamen. De cirkelvormige of veelhoekige geometrie van veel LED-arrays, gecombineerd met de noodzaak om de optische behuizing, montagepunten en vin-array te integreren in één compact en esthetisch doordacht onderdeel, is bij uitstek geschikt voor spuitgieten. Goed ontworpen gegoten LED-koellichamen kunnen de thermische weerstand tot 20% verminderen in vergelijking met gelijkwaardige geëxtrudeerde ontwerpen, waardoor de LED-junctietemperatuur, efficiëntie en levensduur direct worden verbeterd.
Auto-elektronica
De elektrificatie van voertuigen (elektromotoren, omvormers, ingebouwde laders, batterijbeheersystemen en geavanceerde elektronica voor rijhulp) heeft de eisen op het gebied van thermisch beheer van auto-onderdelen dramatisch verhoogd. Koellichamen van gegoten aluminium worden veel gebruikt in deze toepassingen omdat ze een hoge mechanische sterkte (om trillingen en mechanische belastingen te weerstaan), goede thermische prestaties, compatibiliteit met oppervlaktebehandelingen van auto's en de mogelijkheid om complexe montage- en afdichtingskenmerken te integreren, combineren. Vooral omvormers voor elektrische voertuigen vertrouwen op op maat gemaakte gegoten koellichamen of koude platen als belangrijk structureel en thermisch beheerselement.
Telecommunicatie- en netwerkinfrastructuur
Basisstationapparatuur, RF-vermogensversterkers en netwerkschakelaars genereren aanzienlijke hitte in dicht opeengepakte behuizingen. Dankzij gegoten koellichamen kan het thermisch beheer rechtstreeks in de behuizing van de apparatuur worden geïntegreerd, waardoor de noodzaak voor afzonderlijke koellichaamcomponenten wordt geëlimineerd en het aantal thermische interfaces in het warmtepad wordt verminderd. De compacte, complexe geometrieën die door spuitgieten kunnen worden bereikt, zijn goed afgestemd op de ruimtelijke beperkingen van moderne telecommunicatieapparatuur.
Industriële vermogenselektronica
Frequentieregelaars, stroomomvormers, lasapparatuur en industriële motorcontrollers vereisen allemaal robuuste koellichamen met een lange levensduur die betrouwbaar kunnen presteren in omgevingen die gepaard kunnen gaan met trillingen, vervuiling en thermische cycli. Gegoten koellichamen integreren in deze toepassingen vaak montagevoorzieningen voor voedingsmodules (IGBT's, thyristors, MOSFET's) rechtstreeks in het gietstuk, waardoor de complexiteit van de assemblage wordt verminderd en een herhaalbaar, goed gedefinieerd contact tussen het onderdeel en het koellichaam wordt gegarandeerd.
Consumentenelektronica
Van spelconsoles en settopboxen tot voedingen en audioversterkers: consumentenelektronicaproducten profiteren van gegoten koellichamen wanneer hun vormvereisten (rond, L-vormig of anderszins niet-prismatisch) extrusie onpraktisch maken. De kosteneffectiviteit van spuitgieten bij hoge volumes past ook bij de massaproductieomgeving van consumentenelektronica.
Kwaliteitscontrole bij de productie van spuitgietkoellichamen
Het garanderen van een consistente kwaliteit bij gegoten koellichamen vereist systematische controle in meerdere fasen van het productieproces. De belangrijkste kwaliteitscontrolemaatregelen zijn onder meer:
- Verificatie van inkomend materiaal: Bevestiging van de legeringssamenstelling van elke smeltlading door middel van spectrografische analyse voordat het gieten begint.
- Bewaking van procesparameters: Registratie en controle van de injectiedruk, metaaltemperatuur, matrijstemperatuur en cyclustijd voor elke opname om procesdrift te detecteren voordat defecte onderdelen worden geproduceerd.
- Dimensionale inspectie: Het gebruik van coördinatenmeetmachines (CMM's) of meetapparatuur om kritische afmetingen, met name de vlakheid van het montageoppervlak en de vinsteek, te verifiëren op basis van statistische steekproeven.
- Porositeit detectie: Röntgeninspectie of CT-scanning voor toepassingen waarbij interne porositeit onaanvaardbaar is, zoals drukdichte vloeistofkoelingscomponenten.
- Validatie van thermische prestaties: Thermische weerstandstests met behulp van gekalibreerde testopstellingen om te verifiëren dat koellichamen aan hun gespecificeerde thermische prestaties voldoen voordat ze in productie worden genomen.
Conclusie
Koellichamen uit spuitgieten vertegenwoordigen een zeer capabele en algemeen aanvaarde oplossing voor het thermische beheer van elektronische en energiesystemen in verschillende sectoren, variërend van consumentenelektronica en LED-verlichting tot elektrificatie van auto's en industriële stroomconversie. Hun vermogen om complexe driedimensionale vingeometrieën te produceren, meerdere functionele kenmerken in één component te integreren en consistente kwaliteit te leveren bij hoge productievolumes geeft hen voordelen die geen enkel ander productieproces volledig repliceert.
De technische beslissing om een koellichaam voor spuitgieten te specificeren vereist een zorgvuldige afweging van thermische geleidbaarheidsvereisten, geometrische complexiteit, productievolume, gereedschapsinvesteringen en behoeften aan oppervlakteafwerking. Wanneer deze factoren op één lijn liggen – vooral wanneer de productievolumes hoog zijn, de geometrie complex is en mechanische robuustheid van belang is naast de thermische prestaties – is spuitgieten consequent de meest effectieve en economische keuze. Nu de vermogensdichtheid in de elektronica blijft stijgen en het thermisch beheer steeds belangrijker wordt voor de betrouwbaarheid van het product, zullen koellichamen uit spuitgieten een hoeksteentechnologie blijven in de gereedschapskist van de thermische ingenieur.