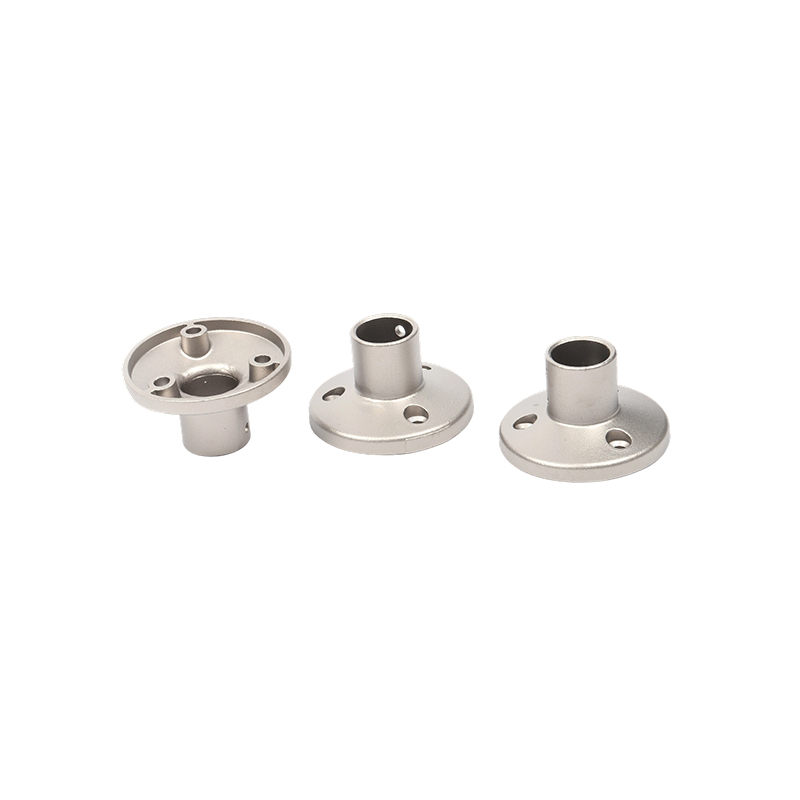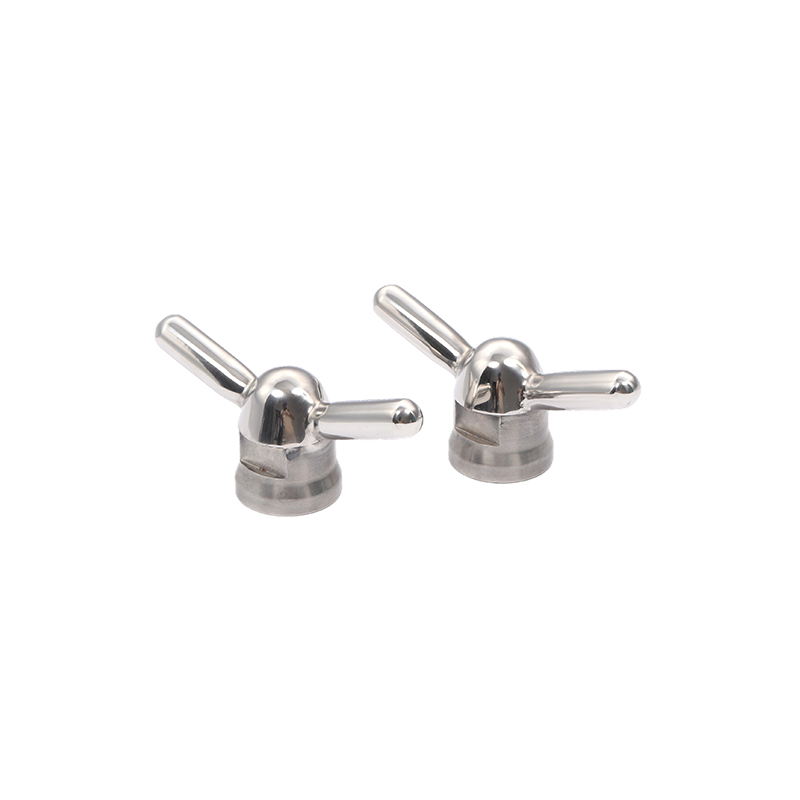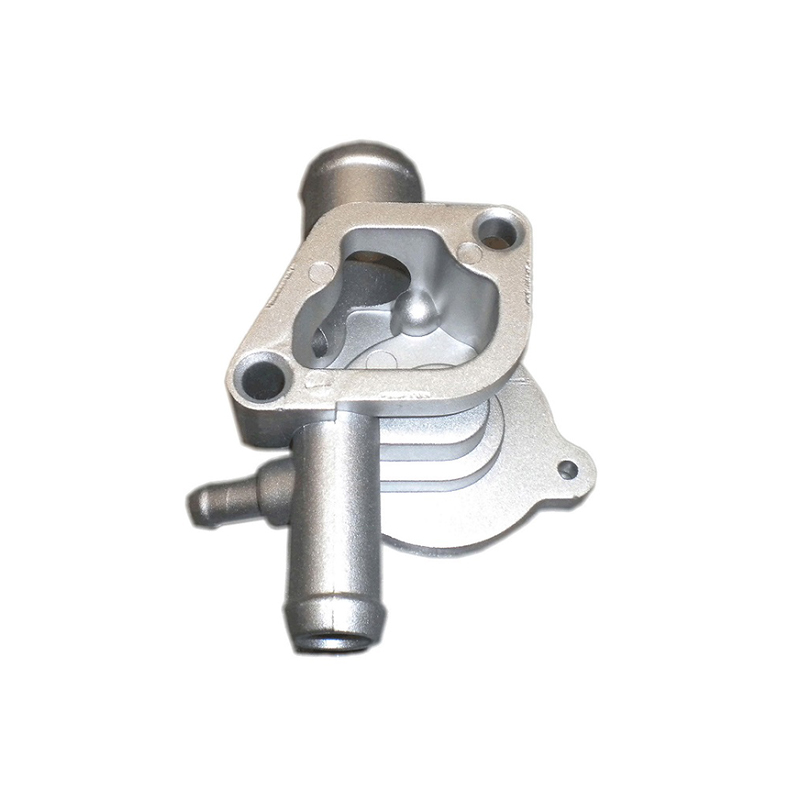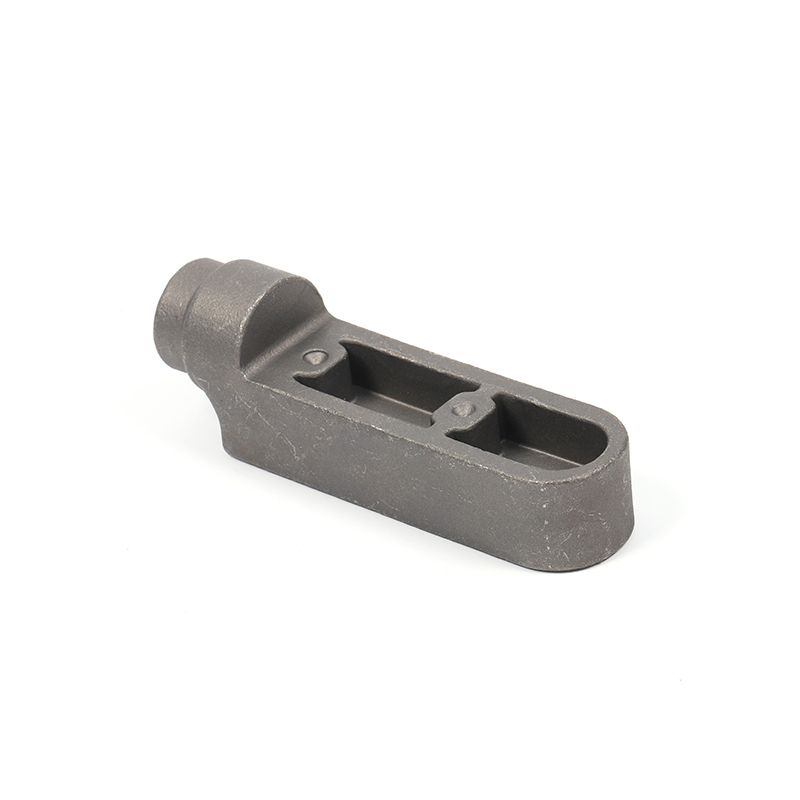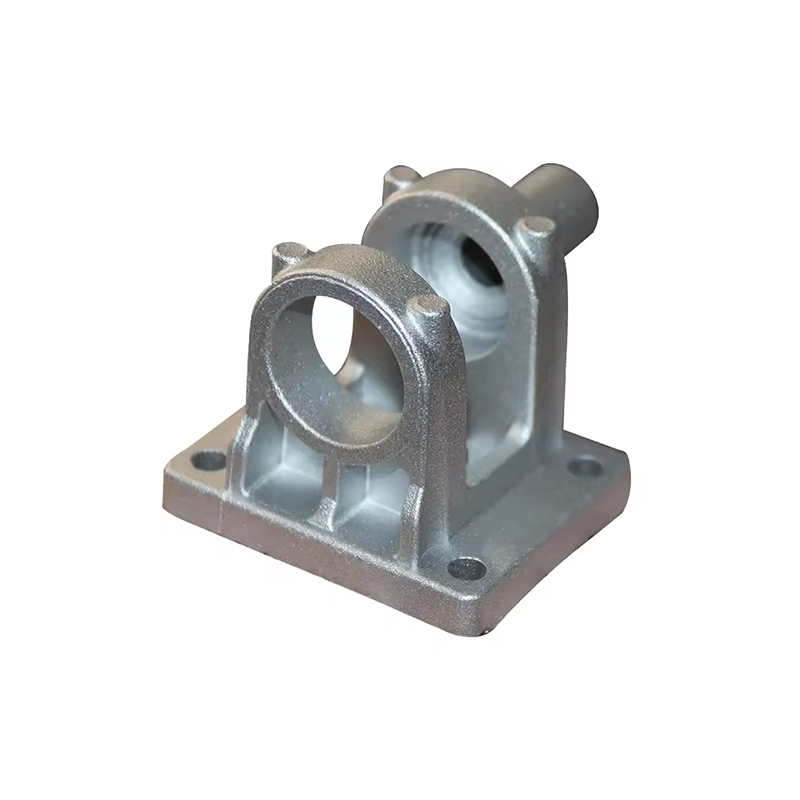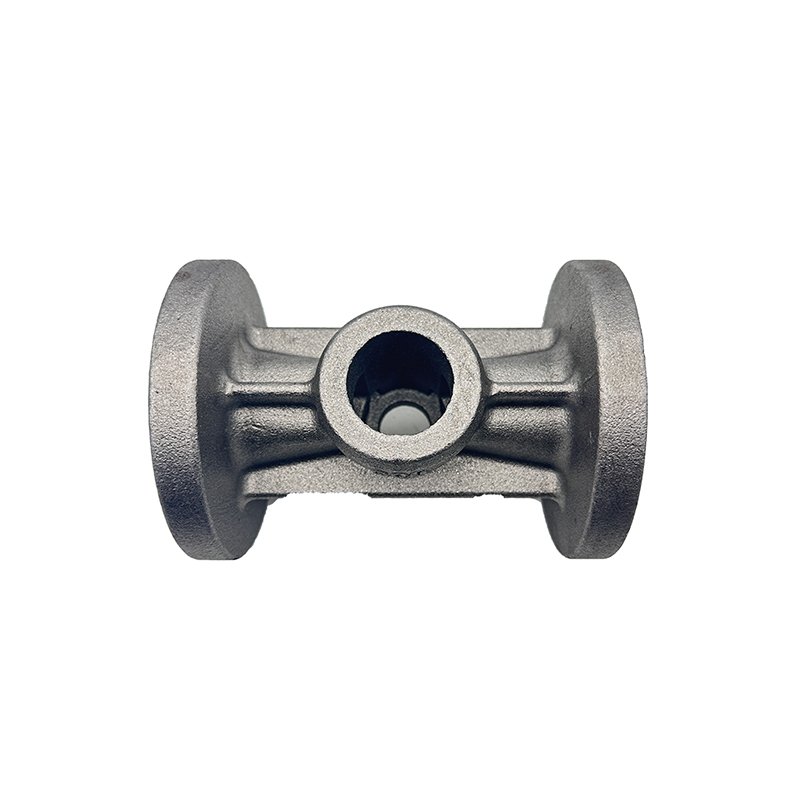
Zinkspuitgieten is een hogedrukmetaalgietmethode waarbij gesmolten zinklegering in een vormholte van gehard staal (de "matrijs") wordt geperst bij drukken die doorgaans variëren van 1.000 tot 30.000 psi. De legering stolt snel in de matrijs, waardoor een dimensionaal stabiel, bijna netvormig onderdeel ontstaat dat vaak weinig of geen secundaire bewerking vereist.
Vergeleken met andere spuitgietmetalen zoals aluminium, magnesium of koper, biedt zink een unieke combinatie van eigenschappen: laag smeltpunt (~420 °C / 788 °F) , hoge vloeibaarheid, superieure gietbaarheid en uitstekende mechanische sterkte. Deze eigenschappen maken zink de voorkeurskeuze voor ingewikkelde dunwandige componenten en onderdelen die uiterst nauwkeurige details vereisen.
Er worden twee primaire machineconfiguraties gebruikt in de zinkspuitgietproces : de hete kamer machine (de meest voorkomende voor zink) en de minder vaak gebruikte koude kamer machine. Bij machines met hete kamer wordt het injectiemechanisme ondergedompeld in het gesmolten metaalreservoir, waardoor zeer snelle cyclustijden mogelijk zijn: doorgaans 400 tot 900 schoten per uur.
Stapsgewijs overzicht van het zinkspuitgietproces
Het zinkspuitgietproces volgt een strak gecontroleerde opeenvolging van bewerkingen. Elke fase heeft rechtstreeks invloed op de maatnauwkeurigheid, oppervlakteafwerking en structurele integriteit van het uiteindelijke onderdeel.
De matrijshelften worden gereinigd en besproeid met een lossingsmiddel (matrijssmeermiddel). Dit voorkomt vastplakken, regelt de thermische gradiënten en verlengt de levensduur van de matrijs.
De dekselmatrijs en de uitwerpmatrijs worden hydraulisch gesloten en vergrendeld onder hoge klemkracht – voldoende om de injectiedruk tijdens het vullen te weerstaan.
Gesmolten zink van ~430–450 °C wordt via de zwanenhals en het mondstuk (hete kamer) met nauwkeurig gecontroleerde snelheid en druk in de matrijsholte geïnjecteerd.
De legering bevriest binnen milliseconden tot seconden. Matrijstemperatuur, koelkanalen en legeringssamenstelling bepalen de stollingssnelheid en microstructuur.
Eenmaal gestold, gaat de matrijs open en duwen de uitwerppennen het gietstuk uit de matrijsholte. Een goed uitwerperontwerp voorkomt vervorming van dunne delen.
Poorten, lopers en flitsers worden bijgesneden (vaak door geautomatiseerde sierstempels). De nabewerking kan bestaan uit stralen, galvaniseren, poedercoaten of CNC-bewerking.
De hele cyclus – van injectie tot uitstoting – duurt doorgaans 5 tot 40 seconden , afhankelijk van de complexiteit van het onderdeel en de wanddikte. Deze snelle cyclustijd is een van de belangrijkste economische voordelen van het zinkspuitgietproces.
Veel voorkomende zinklegeringen die worden gebruikt bij het spuitgieten
De keuze van de zinklegering heeft een grote invloed op de mechanische eigenschappen, corrosieweerstand en maatvastheid van het gegoten onderdeel. De ZAMAK-familie (een acroniem van de Duitse woorden voor de samenstellende metalen: zink, aluminium, magnesium, koper) vertegenwoordigt de meest gebruikte groep zinkspuitgietlegeringen wereldwijd.
| Legering | Al% | Cu % | mg% | Treksterkte | Belangrijkste kenmerken |
|---|---|---|---|---|---|
| ZAMAK 2 (legering 2) | 4.0 | 3.0 | 0.04 | ~359 MPa | Hoogste sterkte en hardheid van de ZAMAK-familie; goede kruipweerstand |
| ZAMAK 3 (Legering 3) | 4.0 | 0.10 | 0.04 | ~283 MPa | Meest gebruikte; uitstekende gieteigenschappen; dimensionale stabiliteit |
| ZAMAK 5 (Legering 5) | 4.0 | 1.0 | 0.04 | ~328 MPa | Hogere sterkte dan #3; betere kruipweerstand; gebruikelijk in Europa |
| ZAMAK 7 (Legering 7) | 4.0 | 0.01 | 0.005 | ~283 MPa | Gemodificeerde #3 met lagere Mg; superieure vloeibaarheid; dunnere wanden mogelijk |
| ZA-8 | 8.4 | 1.0 | 0.02 | ~374 MPa | Hoger aluminium; gietbaar in hete kamer; goede lagereigenschappen |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426 MPa | Zinklegering met de hoogste sterkte; lichtgewicht; alleen zwaartekracht/koelkamer |
ZAMAK 3 is goed voor ongeveer 70% van alle zinkgietstukken die in Noord-Amerika worden geproduceerd vanwege het uitzonderlijke evenwicht tussen gietbaarheid, mechanische eigenschappen en kosteneffectiviteit. Wanneer een hogere sterkte vereist is zonder dat dit ten koste gaat van de maatnauwkeurigheid, ZAMAK 5 is de typische upgrade.
Voordelen van zinkspuitgieten
Het zinkspuitgietproces biedt een overtuigende combinatie van voordelen die maar weinig alternatieve productiemethoden tegelijkertijd kunnen evenaren. Als u deze voordelen begrijpt, kunnen ingenieurs en inkoopspecialisten weloverwogen materiaalkeuzebeslissingen nemen
Zinkspuitgietstukken bereiken routinematig toleranties van ±0,025 mm op kritische kenmerken, waardoor dure secundaire bewerkingen worden verminderd of geëlimineerd.
Zinkspuitgietmachines met hete kamer kunnen honderden shots per uur produceren, waardoor de productie van grote volumes wordt ondersteund tegen lagere kosten per eenheid dan veel concurrerende processen.
De hoge vloeibaarheid van gesmolten zink maakt het vullen van dunne wanden (zo dun als 0,3 mm), ondersnijdingen, schroefdraad en ingewikkelde interne doorgangen in één enkele gietbewerking mogelijk.
Stalen matrijzen die worden gebruikt bij het spuitgieten van zink gaan aanzienlijk langer mee dan die voor aluminium (vaak meer dan 1.000.000 schoten), waardoor de afgeschreven gereedschapskosten per onderdeel worden verlaagd.
Oppervlakken van gegoten zink zijn glad genoeg voor direct plateren, verven of poedercoaten zonder uitgebreide voorbereiding van het oppervlak, waardoor de afwerkingskosten worden verlaagd.
Zink vormt van nature een beschermende patina, en zinkgietstukken zijn zeer ontvankelijk voor galvanische, anodiserende en chromaatconversiecoatings voor een betere bescherming.
Industrietoepassingen van zinkspuitgietstukken
De veelzijdigheid van het zinkspuitgietproces heeft het onmisbaar gemaakt in een opmerkelijk breed spectrum van industrieën. Van consumentenelektronica tot zware auto-onderdelen, zinkgegoten onderdelen worden overal aangetroffen waar hoge precisie, sterkte en cosmetische kwaliteit samenkomen met de behoefte aan kostenefficiënte productie van grote volumes.
Belangrijke eindgebruikindustrieën
In de auto-industrie In carburateurs, onderdelen van het brandstofsysteem, deurklinken, veiligheidsgordelmechanismen, stuurkolomonderdelen en steeds vaker in onderdelen van elektrische voertuigen (EV) die elektromagnetische afscherming vereisen, verschijnen zinkspuitgietstukken. De mogelijkheid om meerdere functies in één gietstuk te integreren vermindert de montagestappen en het gewicht in voertuigsystemen.
De consumentenelektronica De sector is sterk afhankelijk van het spuitgieten van zink voor laptopscharnieren, camerabehuizingen, connectorbehuizingen en koellichamen, waarbij de combinatie van EMI-afscherming, thermische geleidbaarheid en nauwkeurige maatvoering van cruciaal belang is voor de productprestaties.
Belangrijke ontwerpoverwegingen bij het spuitgieten van zink
Succesvol zinkspuitgieten begint met ontwerp voor maakbaarheid (DFM) . Ingenieurs die de procesbeperkingen en -mogelijkheden al vroeg in de ontwerpfase begrijpen, bereiken een betere onderdeelkwaliteit, lagere gereedschapskosten en een snellere time-to-market.
Wanddikte
Een uniforme wanddikte bevordert een gelijkmatige stolling en minimaliseert krimpfouten. De aanbevolen nominale wanddikte voor zinkgietstukken is 1,0–3,5 mm , hoewel wanden zo dun als 0,3 mm haalbaar zijn met ZAMAK 7. Abrupte veranderingen in de sectiedikte moeten worden vermeden of worden overgezet met geleidelijke tapsheden.
Diepgangshoeken
Diepgangshoeken van 0,5° tot 2° op oppervlakken evenwijdig aan de richting van de scheidingslijn zorgen voor een zuivere uitwerping zonder het onderdeel te vervormen. Binnenmuren en diepe zakken vereisen grotere trekhoeken om metaalkrimp op kernen te compenseren.
Ribben en bazen
Ribben moeten 50-70% van de dikte van de aangrenzende wand bedragen en zo worden geplaatst dat ze verstijven zonder putten of porositeit te creëren. De nokken (verhoogde cilindrische kenmerken voor bevestigingsmiddelen) moeten kernpennen hebben om de consistentie van de muur te controleren en worden ondersteund door hoekplaten voor sterkte.
Ondersnijdingen en zijacties
Ondersnijdingen vereisen zijwaartse acties (glijdende kernen) in de matrijs, wat de complexiteit en kosten van het gereedschap vergroot. Waar het ontwerp het toelaat, verlaagt het omzetten van externe ondersnijdingen naar gelijkwaardige kenmerken die haalbaar zijn zonder zijwaartse acties de matrijskosten aanzienlijk en verbetert de productiebetrouwbaarheid.
Toleranties en krimp
ZAMAK 3 heeft een lineaire krimp van ongeveer 1,17%. Matrijsontwerpers compenseren dit door de holte op de juiste manier te schalen. Algemene toleranties van ±0,076 mm per 25 mm afmeting zijn haalbaar tijdens de productie; kritische kenmerken kunnen op ±0,025 mm worden gehouden met de juiste poort- en procescontrole.
Veelvoorkomende defecten en kwaliteitscontrole bij het spuitgieten van zink
Zelfs met de inherente voordelen van zink als gietmetaal kan procesvariabiliteit defecten introduceren die de integriteit of het uiterlijk van onderdelen in gevaar brengen. Door de hoofdoorzaken van veelvoorkomende defecten te begrijpen, kunnen procesingenieurs preventieve maatregelen implementeren en een consistente uitvoerkwaliteit handhaven.
- Porositeit Gas- of krimpholtes in het gietstuk. Veroorzaakt door ingesloten lucht, te hoge injectiesnelheid of onvoldoende ventilatie. Dit probleem is verholpen door het ontwerp van de poort/runner te optimaliseren, vacuümondersteuning toe te voegen of de injectieparameters aan te passen.
- Koude afsluitingen Zichtbare naadlijnen waar twee metalen stroomfronten samenkomen zonder volledig te versmelten. Gevolg van onvoldoende metaaltemperatuur, langzame injectie of slechte locatie van de poort. Gecorrigeerd door de metaaltemperatuur te verhogen of het poortsysteem opnieuw te ontwerpen.
- Flits Dunne metalen vinnen op de scheidingslijn of rond uitwerppennen. Veroorzaakt door versleten matrijzen, onvoldoende klemkracht of te hoge injectiedruk. Vereist matrijsonderhoud, aanpassing van de klemkracht of afstemming van de injectieparameters.
- Verkeerd uitgevoerd Onvolledige vulling van de matrijsholte. Meestal als gevolg van een lage metaaltemperatuur, onvoldoende injectiedruk of dunne wanden die bevriezen voordat de holte gevuld is. Opgelost door temperatuuraanpassing en herontwerp van de poort.
- Interdendritische krimp Ondergrondse porositeit in het midden van dikke secties als gevolg van stolkrimp. Geminimaliseerd door een uniform wandontwerp, intensiveringsdruk en goede matrijskoeling.
- Blaarvorming Oppervlaktebellen die verschijnen na het plateren of verven, veroorzaakt door porositeit onder het oppervlak die uitzet onder hitte. Voorkomen door de porositeit in de gietfase te beheersen door middel van procesoptimalisatie.
Moderne zinkspuitgietactiviteiten maken gebruik van een alomvattende kwaliteitsmanagementbenadering Statistische procescontrole (SPC) , röntgeninspectie, CMM-dimensionale verificatie en geautomatiseerde vision-systemen om defecten in realtime te detecteren en aan te pakken.
Duurzaamheid en het zinkspuitgietproces
Nu productie-industrieën steeds meer onder druk staan om de impact op het milieu te verminderen, biedt het spuitgietproces van zink inherente duurzaamheidsvoordelen die erkenning verdienen. Zink is een van de meest gerecyclede metalen op aarde, en het gesloten karakter van spuitgieten minimaliseert materiaalverspilling.
De lagere smelttemperatuur van zinklegeringen vertaalt zich direct in een lager energieverbruik per kilogram gegoten metaal vergeleken met aluminium- of koperlegeringen. De levensduur van de matrijzen is ook langer, waardoor het verbruik van energie-intensief gereedschapsstaal gedurende de productielevensduur van een onderdeel afneemt.
Verder het vermogen om te produceren bijna-netvormige componenten met minimale nabewerking vermindert de vorming van spanen en de energie die gepaard gaat met secundaire bewerkingen. Terwijl fabrikanten ISO 14001-milieucertificering en doelstellingen voor het verminderen van de CO2-voetafdruk nastreven, wordt het inherente profiel van de circulaire economie van zinkspuitgieten een steeds belangrijker selectiecriterium.
Toekomstige trends in zinkspuitgiettechnologie
De zinc die casting industry continues to evolve in response to demands for tighter tolerances, higher complexity, lower weight, and improved sustainability. Several emerging trends are reshaping the technological landscape of this process.
Thixomolding van zink
Thixocasting-processen injecteren zink in een halfvaste, thixotrope toestand, waardoor de porositeit wordt verminderd en de mechanische eigenschappen worden verbeterd in vergelijking met conventionele, volledig vloeibare injectie. Hoewel ze complexer zijn, kunnen thixomoled-zinkcomponenten de eigenschappen van gesmeed materiaal benaderen in kritische toepassingen.
Geïntegreerde simulatie en AI-procescontrole
Geavanceerde simulatietools voor het vullen van matrijzen (zoals MAGMASOFT en Flow-3D) worden nu routinematig gebruikt om het ontwerp van de poort en runner te optimaliseren, krimp te voorspellen en hotspots te identificeren voordat staal wordt gesneden. In toenemende mate machine learning-algoritmen worden ingezet op spuitgietmachines om procesparameters dynamisch aan te passen op basis van sensorgegevens, waardoor de afvalpercentages worden verminderd en de procesconsistentie wordt verbeterd.
Multi-materiaal en inzetgieten
De zinc die casting process is well-suited to overmolding around inserts of other materials — steel pins, copper conductors, polymers, or ceramics. This capability supports the production of complex multi-functional components that combine the properties of zinc with other materials in a single manufacturing step.
Miniaturisatie en microspuitgieten
Vooruitgang in de productie van matrijzen en injectiecontrole hebben dit mogelijk gemaakt micro-spuitgieten van zinkcomponenten die minder dan 1 gram wegen en waarvan de kenmerken zijn gemeten in honderdsten van een millimeter. Toepassingen in de micro-elektronica, medische apparatuur en precisie-instrumentatie blijven de grenzen verleggen van wat zinkspuitgieten kan bereiken.
De zinc die casting process remains one of the most technically mature yet continuously advancing manufacturing technologies available to product engineers and designers. Its unique combination of hoge maatnauwkeurigheid, uitstekende oppervlakteafwerking, snelle cyclustijden, lange levensduur van de matrijs, ontwerpflexibiliteit en inherente recycleerbaarheid positioneert zinkspuitgieten als een blijvende hoeksteen van de precisiemetaalproductie.
Of u nu de ZAMAK 3 kiest voor een behuizing voor consumentenelektronica met een hoog volume, de ZAMAK 5 voor een structurele beugel voor de automobielsector, of de ZA-27 voor een lagercomponent met hoge sterkte, het zinkspuitgietproces biedt een weg naar complexe, hoogwaardige metalen onderdelen tegen een kosten- en prestatieniveau dat alternatieven moeilijk kunnen evenaren. Voor ingenieurs die al vroeg in de ontwerpcyclus met het proces willen beginnen, blijft het spuitgieten van zink nieuwe mogelijkheden op het gebied van productinnovatie ontsluiten.